「工場の奥にあるエア工具だけ力が弱い」「複数の設備を動かすと、シリンダーの動きが遅くなる」「設備を増設してからエア圧力が下がるようになった」。工場で圧縮空気を使っていると、こうした困りごとが起こることがあります。
コンプレッサーから離れた場所で圧力が不足する場合、見直したいのがエア配管の経路です。配管を輪のようにつなぐ「ループ配管」にすることで、空気を運ぶ途中の圧力損失を抑え、設備への供給を安定させやすくなります。
ただし、ループ配管ですべての圧力不足が解決するわけではありません。この記事では、ループ配管の仕組みとメリット、効果を期待できるケース、工事の前に確認したいポイントを紹介します。
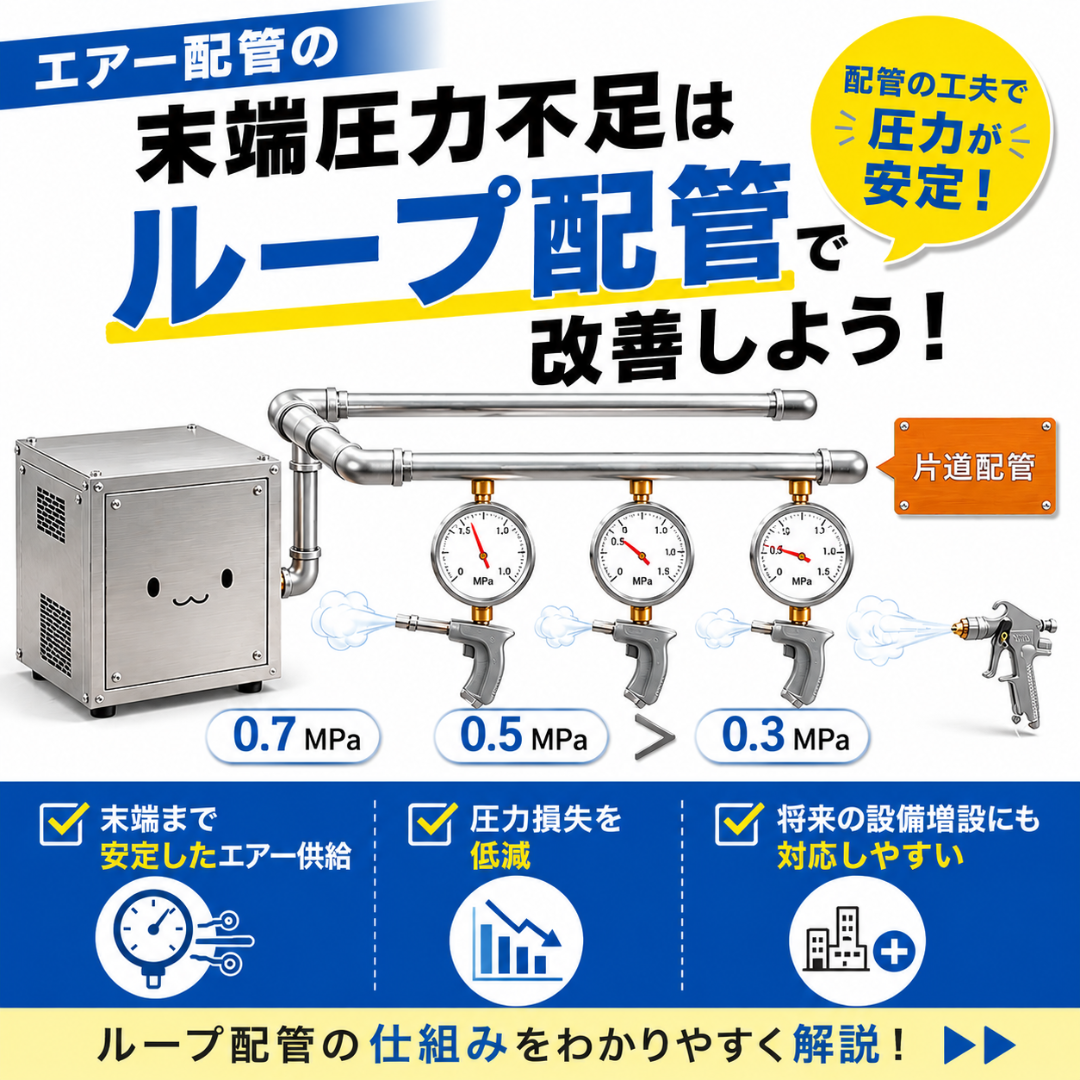
工場の末端でエア圧力が下がるのはなぜ?
圧縮空気は、配管の中を流れるときに管の内壁との摩擦や、曲がり・継手・バルブなどの抵抗を受けます。この抵抗によって圧力が下がることを「圧力損失」といいます。
同じ流量や配管径などの条件で比べると、配管が長いほど圧力損失は大きくなります。また、配管が細い場合や、複数の設備を同時に使って流れる空気量が増えた場合も、圧力が下がりやすくなります。
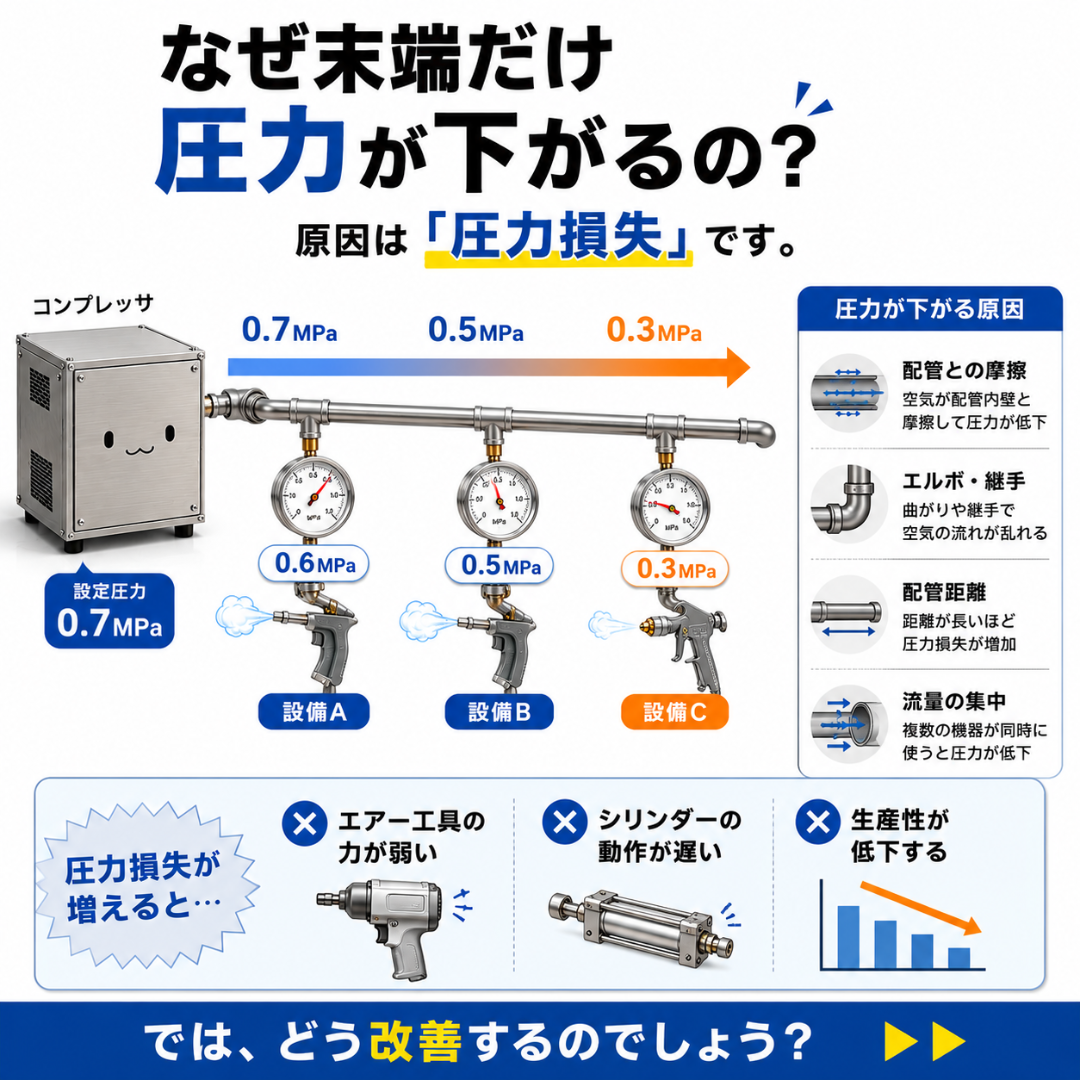
設備を止めているときの圧力だけで判断しないことが大切です。使っていないときには十分な圧力があっても、設備がエアを消費すると末端の圧力が下がる場合があります。
「普段は問題ないのに、一斉に動かすと調子が悪い」という場合は、実際に症状が出る運転条件で、供給元と設備側の圧力を確認することが原因の切り分けに役立ちます。
ループ配管とは?2方向からエアを供給する仕組み
ループ配管とは、工場内のエア供給用の主配管を輪状につなぎ、そこから各設備へ枝配管を引く方式です。「リング配管」「環状配管」とも呼ばれます。
行き止まりのある配管では、設備に届くまでの供給経路が一つに限られます。これに対してループ配管では、輪の左右から設備へ空気を供給できるため、経路ごとに流れる空気量を分散できます。
流量が分散し、配管内の流速が抑えられることで、圧力損失を小さくしやすくなるのが主な仕組みです。左右へ必ず半分ずつ流れるわけではなく、実際の流れ方は配管径・距離・設備の使用状況などによって変わります。
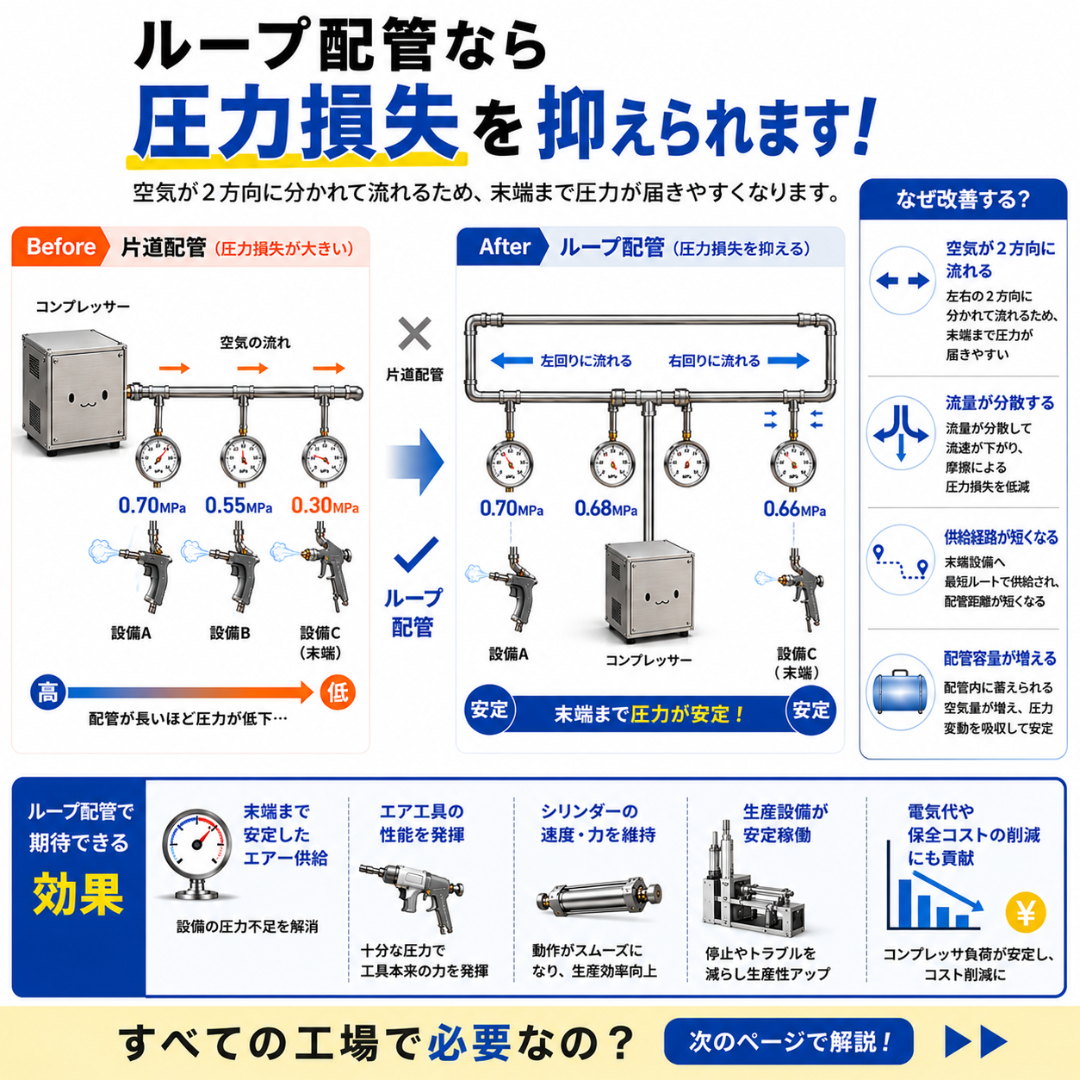
ループ配管は、コンプレッサーが作る空気の量を増やすものではありません。作った空気を設備まで届ける際の損失を抑える方法です。
ループ配管で期待できる3つのメリット
1.末端の圧力低下を抑えやすい
既設配管の経路に流量が集中している場合、供給経路を増やすことで圧力損失の低減を期待できます。遠い場所にある設備でも必要な圧力を確保しやすくなり、エア工具や生産設備の作動改善につながる場合があります。
2.複数の設備を同時に使う際の供給を安定させやすい
複数の設備が同時に空気を消費すると、配管の一部に大きな流量が集中することがあります。ループ配管は経路を分散できるため、こうした局所的な圧力低下を抑えやすくなります。ただし、工場全体の使用空気量がコンプレッサーの供給能力を超える場合は、別の対策も必要です。
3.将来の設備増設を計画しやすい
設備を増設するときに、近くを通るループの主配管から枝配管を引ける場合があります。工場のレイアウトや増設予定を踏まえて経路と配管径を決めておくことで、後からの変更に対応しやすくなります。
また、圧力損失の改善によってコンプレッサーの設定圧力を下げられる条件が整えば、省エネにつながる可能性もあります。ただし、ループ化だけで電気代や保全費が必ず下がるわけではなく、必要圧力や運転状況を確認して判断します。
ループ配管が有効なケースと、別の対策が必要なケース
ループ配管を検討しやすいのは、供給元には圧力があるのに、エアを使うと遠い設備側で大きく圧力が下がる場合です。ただし、途中の配管だけでなく、フィルターやホースなどが原因になっていることもあります。
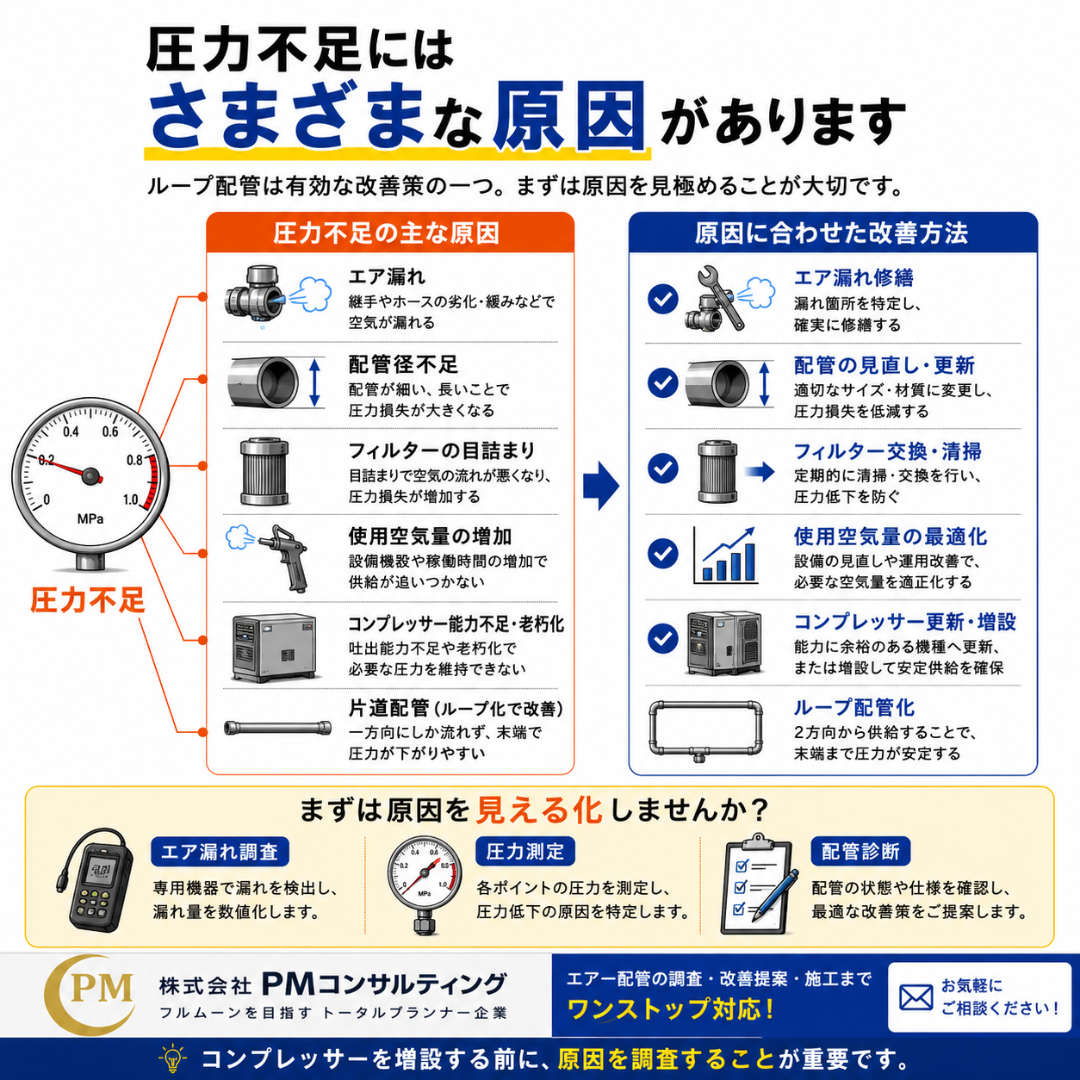
| 確認したい状態 | 考えられる原因 | 対策の例 |
|---|---|---|
| 遠い設備で、使用中に圧力が下がる | 長い供給経路への流量集中、配管径不足など | ループ化、配管径・経路の見直し |
| 継手やホースなどからエアが漏れている | 接続部の緩み、部品の劣化など | 漏れ箇所の確認・修理 |
| 特定の設備だけ調子が悪い | 枝配管・ホース・カプラーの流量不足、フィルターの目詰まり、レギュレーターの設定など | 設備手前の圧力と部品の状態・仕様を確認 |
| 同時稼働すると供給元から圧力が下がる | 工場全体の使用量増加、供給能力不足、漏れなど | 使用量・漏れ・コンプレッサーの運転状況を確認し、必要な対策を検討 |
これらは原因を絞り込むための目安です。複数の原因が重なっている場合もあり、「行き止まりの配管だからループにすれば直る」とは一律に判断できません。
エア配管を改修する前に確認したいこと
配管工事を検討するときは、次の内容が分かると、原因や工事範囲を整理しやすくなります。
- 症状が出る場所:特定の設備だけか、工場の広い範囲で起きるか。
- 症状が出るタイミング:単独運転でも起きるか、複数設備の同時稼働時だけか。
- 運転中の圧力:供給元と設備側で、どの程度の圧力差があるか。
- 既設配管の状態:経路、太さ、材質、距離、漏れや劣化の有無。
- 設備の条件:必要圧力・使用空気量、今後の増設予定。
図面や詳しい数値がそろっていなくても、「どの設備で、いつから、どんな症状が出るか」が出発点になります。既設配管や設備の写真、分かる範囲の圧力値があれば、相談時の参考になります。
実際にループ化する際は、既設配管の流用可否に加え、供給元からループまでの配管径、各設備への枝配管、ドレンの排出、点検や工事のための区画分けも考慮します。配管の材質については、工場配管の材質と使い分けでも紹介しています。
まとめ
末端のエア圧力が足りないときは、コンプレッサーを増設する前に、配管の経路や太さ、漏れ、設備手前の部品などを確認することが大切です。原因が配管側にある場合は、ループ化や部分的な改修が改善につながることもあります。
工場のエア圧力不足・配管改修のご相談
株式会社PMコンサルティングでは、愛知県の工場を中心に、エア配管の新設・増設・改修、漏れ修理などに対応しています。現地の状況を確認し、配管の計画から施工までお手伝いします。
「工場の奥だけエアが弱い」「設備を増やしてから圧力が下がる」など、現在の困りごとからお気軽にご相談ください。
株式会社PMコンサルティング|現地調査・お見積もりのご相談に対応します。
この記事は、当社Instagramのループ配管に関する投稿をもとに、工場での確認ポイントや説明を加えたものです。Instagramでも工場設備の基礎知識を紹介しています。
技術参考:Atlas Copco「How to size compressed air piping?」(圧縮空気配管の圧力損失・ループ配管に関する解説)